

Computer-Vision-System zur Holz-Fehlererkennung mit 90 % Genauigkeit
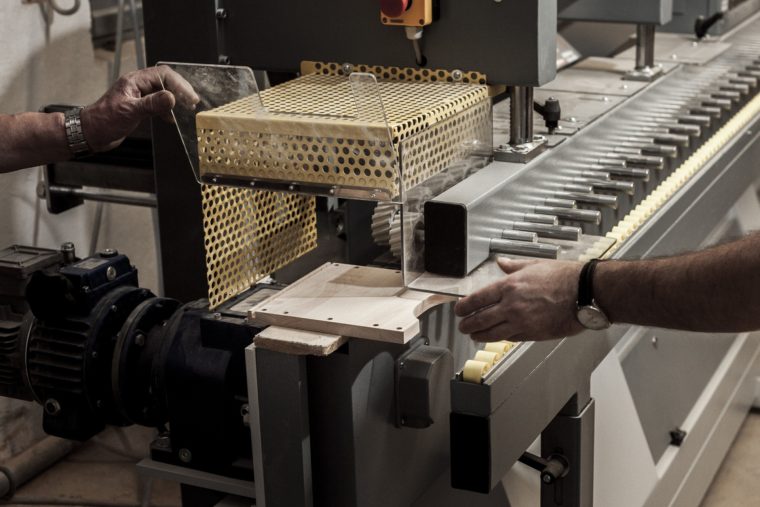
Prohan ist ein Holzmöbelhersteller, der Harthölzer verarbeitet. Diese sind bekanntlich anspruchsvoll und teuer in der Verarbeitung. Fehler in der Produktionslinie bedeuten daher erhebliche finanzielle Verluste.
Der Möbelhersteller benötigte eine Lösung zur Früherkennung von Lücken in Holzplatten
Der erste Schritt im Produktionsprozess besteht darin, Holzplanken zu massiven Platten zu verleimen. Da sich Holz bei Feuchtigkeit ausdehnt oder schrumpft, können einzelne Platten nicht für Tischplatten, Paneele oder andere Elemente verwendet werden. Außerdem haben verschiedene Käufer unterschiedliche visuelle Vorlieben, wie zum Beispiel die Holzmaserung. Daher werden die Planken optimiert, verleimt und komprimiert, bevor sie zugeschnitten werden.
Hier ergibt sich eine besondere Herausforderung: Die Platten dürfen keine Lücken, Risse oder Spalten aufweisen. Diese Lücken sind oft nur wenige Zehntelmillimeter breit und die Holzplatten durchlaufen die Maschine mit bis zu 30 Metern pro Sekunde. Die Fehler sind also für das menschliche Auge nicht erkennbar.


Unentdeckte Mängel bedeuteten Produktions-effizienzverlusten und unzufriedene Kunden
Unentdeckte Spalten erschwerten Prohan die Produktionsplanung. Da bereits eine kleine Spalte eine ganze Arbeitsplatte unbrauchbar machen kann, erhöhten solche Fehler die Ausschussquote und den Abfall ungemein. Von einem Umsatz von rund 2 Millionen Euro waren es etwa 2 % Rücksendungen, zusätzlich zu den Ausschussfehlern. Mängel bei manuellen Kontrollen führten zu zurückgesandten Möbeln. Seit der Implementierung hat Prohan keine Rücksendung mit diesen Mängeln mehr verzeichnet.
Unser Team hat eine Lösung entwickelt, die Fehler so früh wie möglich in der Produktion erkennt
Um große finanzielle Verluste in der Produktion zu vermeiden, benötigte Prohan eine Lösung, die Fehler unmittelbar nach dem Klebevorgang erkennen würde. Das Unternehmen wandte sich an uns, DAC.digital, um eine computergestützte Kamera zu entwickeln und zu installieren, die die Qualitätskontrolle automatisiert.
In nur vier Monaten entwickelten wir die gewünschte Lösung und implementierten sie in der Prohans Produktionsstätte. DAC.digital setzte mehrere Schritte für die Lösungsentwicklung ein. Den Anfang machte ein Workshop zum Thema industrielle KI, über den Sie hier mehr erfahren können: Wie ein KI-Workshop einem Möbelhersteller half, die Automatisierung der Qualitätskontrolle für die Hochsaison zu planen.
👋 Hey, woran arbeiten Sie gerade?
Geben Sie uns ein paar Informationen über Ihre KI Herausforderung oder Idee, egal wie komplex sie ist. Unser Expertenteam bietet Ihnen seine Expertise in Bezug auf Machbarkeit, Budget und Umfang an. Lassen Sie uns gemeinsam eine Lösung entwickeln!
DAC.digital hat ein maßgeschneidertes Computer-Vision-System zur Fehlererkennung in Holz entwickelt
Zunächst besuchten die Experten von DAC.digital die Produktionsstätte von Prohan, um sich ein umfassendes Bild der relevanten Prozesse zu machen. Während des Besuchs führte das Team Messungen zu Faktoren wie Belichtungsstärke und Staub durch, um die Kameraauswahl und -platzierung zu bestimmen. Ziel war, die Lösung für die anspruchsvolle Produktionsumgebung zu prüfen.
Anschließend unterstützten wir den Kunden bei der Vorbereitung eines geeigneten Datensatzes. Er fertigte mehrere Fotos von Produktionsprozessen an, die anschließend als „definitiv kein Defekt“, „definitiv Defekt“ oder „Grenzfall“ klassifiziert wurden. Mithilfe dieser Fotos wurden Algorithmen für Machine Learning trainiert, die die von der Kamera erfassten Planken mit Referenzwerten verglichen.


Nachdem diese Grundlage geschaffen war, wählten wir die geeignete Hardware sowie die erforderlichen Tools und Technologien aus und entwickelten in unserem Labor einen Prototyp. Dabei kamen die folgenden Technologien zum Einsatz: Python, OpenCV, PyTorch, SHAP, Numpy, DVC und DVC Studio.
Nach erfolgreichen Prototypentests wurde die Lösung in der Anlage von Prohan installiert. Dort durchlief sie einen Kalibrierungsprozess, um sie an die realen Produktionsbedingungen anzupassen. Die Lösung verfügt über eine Cloud-Verbindung, sodass das DAC.digital-Team die Konfigurationsänderungen und Algorithmusoptimierungen aus der Ferne vornehmen konnte. Laut Prohan war die Lösung jedoch so gut konzipiert, dass keine Änderungen oder zusätzliche Algorithmus-Trainings erforderlich waren.
Die Lösung reduzierte die Anzahl der Kunden-rückgaben auf null
In der Praxis hat sich die Lösung als äußerst effektiv erwiesen und die Qualitätskontrollprozesse des Kunden verbessert. Die Kamera kann selbst in einer staubigen Produktionsumgebung mit schlechten Lichtverhältnissen Bilder analysieren, Fehler erkennen und ist rund um die Uhr im Einsatz. Laut Prohan gibt es nun keine Rücksendungen von Möbeln aufgrund Herstellungsfehlern mehr.

Die Fehlererkennung während der Produktion stieg darüber hinaus um 90 %. Erkennt die Kamera einen Fehler, leuchtet eine Warnleuchte auf und es wird sofort eine Benachrichtigung gesendet. Die Fehler werden behoben und der Prozess anschließend fortgesetzt. Dadurch werden Abfälle deutlich reduziert und Kosten eingespart. Früher mussten von 1.000 geklebten Platten etwa 5 % aussortiert werden. Jetzt liegt diese Quote bei unter 0,5 %.
Prohans Problem konnte mit den auf dem Markt erhältlichen Lösungen nicht gelöst werden. Die Kundenanforderungen konnten damit nur bedingt erfüllt werden, weshalb eine individuelle Lösung erforderlich war. Diese ermöglichte letztendlich eine detaillierte Fehlererkennung, die genau auf die spezifischen Anforderungen von Prohan zugeschnitten war.
Zukünftige Pläne sehen vor, das System mit Astlöcherkennung auszustatten
Unsere Lösung von DAC.digital kann den Anforderungen des Kunden entsprechend erweitert werden. So kann das System beispielsweise darauf trainiert werden, verschiedene Arten von Astlöchern zu identifizieren: ästhetische, die den Wert der Möbel steigern, sowie pathologische, die entfernt werden müssen.
Derzeit werden Holzplatten mithilfe einer Maschine in dünnere Bretter zersägt. Aus diesen werden anschließend die Astknoten gewonnen. Ein Mitarbeiter analysiert die Bretter und markiert die Astlöcher, die entweder erhalten bleiben oder entfernt werden sollen. Im nächsten Schritt schneidet eine laserbetriebene Maschine die markierten Stellen aus der gesamten Länge des Bretts heraus. Idealerweise würden die Bretter lediglich in die Maschine eingelegt, die die zu behaltenden Astlöcher selbstständig erkennt, sodass keine Markierungen erforderlich ist.


Die Astlochanalyse wurde nicht eingeführt, da sie einen geringen Projekt-ROI im Verhältnis zum Kundenbudget hat. Der Kunde testet nun erst die Wirksamkeit der Qualitätskontrolllösung und kann eine weitere Verbesserung später umsetzen.
Sie haben ein Projekt im Sinn? Sprechen wir darüber.
Kontaktieren Sie uns!
Senden Sie uns eine E-Mail: [email protected]

